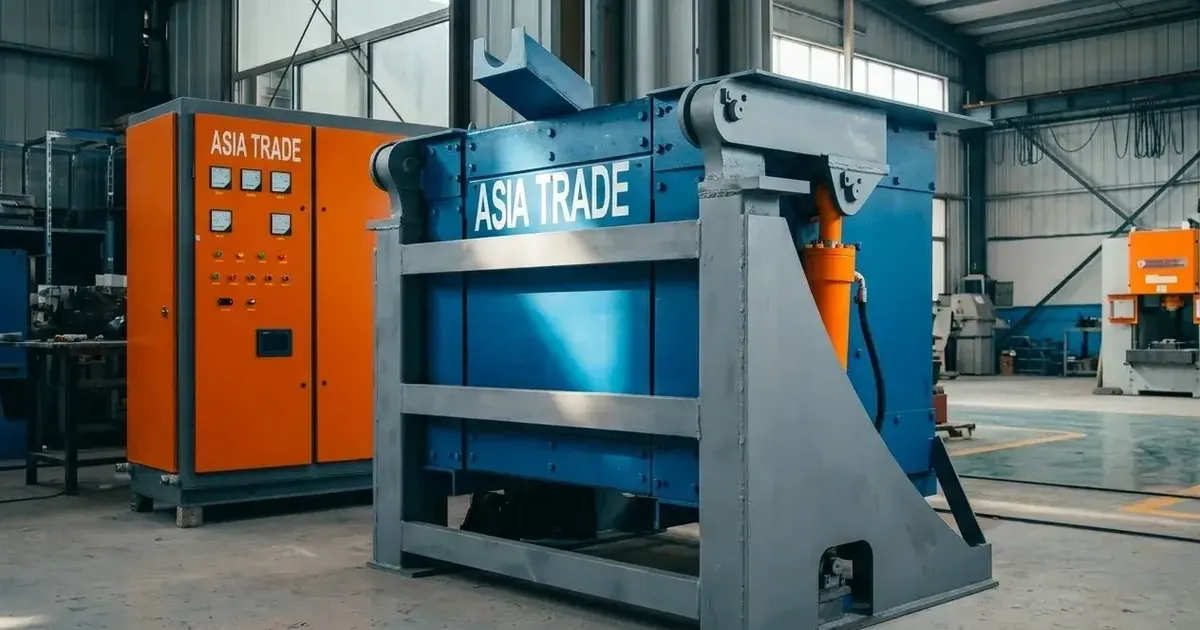
Плавильное оборудование — сердце литейного производства и металлургического передела. От того, насколько эффективно и точно оно работает, зависят качество расплава, производительность участка и себестоимость готовой продукции. Среди всего разнообразия плавильных агрегатов индукционные печи занимают особое место, сочетая высокую скорость нагрева, чистоту процесса и гибкость управления. В этом материале разберём, как устроены Индукционные печи для плавки металла, чем отличаются их типы и на что смотреть при подборе оборудования под конкретную задачу.
Содержание
- Принцип работы: как электромагнитное поле плавит металл
- Типы индукционных плавильных печей
- Ключевые преимущества индукционной плавки
- На что обратить внимание при выборе оборудования
- Заключение
Принцип работы: как электромагнитное поле плавит металл
В основе индукционной плавки лежит явление электромагнитной индукции. Переменный ток, проходя через водоохлаждаемый медный индуктор (катушку), создаёт быстро меняющееся магнитное поле. Это поле пронизывает металлическую шихту, находящуюся внутри тигля, и наводит в ней вихревые токи (токи Фуко). Протекая по металлу, вихревые токи выделяют джоулево тепло — именно оно разогревает и расплавляет шихту[reference:0].

Рис. 1. Принципиальная схема индукционной тигельной печи: 1 — расплав, 2 — водоохлаждаемый индуктор, 3 — магнитопровод, 4 — тигель.
Ключевая особенность процесса в том, что тепло генерируется непосредственно в самом металле, а не передаётся от внешнего нагревателя. Это обеспечивает высокий КПД, быстрый выход на рабочую температуру и равномерность прогрева по всему объёму расплава. Дополнительный эффект — электромагнитное перемешивание: вихревые токи заставляют жидкий металл циркулировать, что усредняет химический состав и температуру ванны[reference:1].
Типы индукционных плавильных печей
По конструкции и характеру теплового узла индукционные печи делят на две основные группы.
Тигельные печи (crucible furnaces)
Это наиболее распространённый тип для периодической плавки. Металл загружается в огнеупорный тигель, вокруг которого расположен индуктор. Тигельные печи подходят для плавки чугуна, стали, цветных металлов и сплавов, легко перенастраиваются на разные шихтовые материалы и позволяют получать расплав с низким угаром элементов[reference:2]. Именно такие агрегаты чаще всего выбирают для литейных участков с широкой номенклатурой сплавов.
Канальные печи (channel furnaces)
Канальная печь работает по принципу трансформатора с короткозамкнутой вторичной обмоткой, роль которой выполняет кольцевой канал с расплавленным металлом. Такая конструкция обеспечивает высокий коэффициент мощности и тепловой КПД, но ориентирована на непрерывные процессы — например, выдержку и разливку чугуна или цветных сплавов с стабильным составом[reference:3][reference:4]. Канальные агрегаты менее пригодны для частой смены марок металла.
Ключевые преимущества индукционной плавки
- Чистота расплава. Отсутствие электрической дуги и продуктов сгорания топлива исключает загрязнение металла извне[reference:5].
- Точный контроль температуры и состава. Мощность регулируется плавно, а интенсивное перемешивание ускоряет усвоение легирующих добавок.
- Высокая скорость плавки. Тепло выделяется в самом металле, поэтому нагрев идёт быстро и с минимальными потерями.
- Компактность и экологичность. Индукционные печи занимают меньше места по сравнению с топливными агрегатами и не требуют сложных систем газоочистки.
- Гибкость по шихте. Можно работать с чугунной, стальной и цветной шихтой, включая стружку и мелкую фракцию.
На что обратить внимание при выборе оборудования
Подбор плавильного узла начинается с технологической задачи: марка сплава, требуемая производительность, режим работы (периодический или непрерывный) и доступная мощность сети.
Емкость и производительность
Емкость тигля измеряется в килограммах или тоннах по конкретному металлу. Важно учитывать не только номинальную вместимость, но и скорость плавки — сколько металла агрегат выдаёт в час при холодном старте и в режиме «горячего тигля». Для цветных металлов и чугуна эти показатели существенно различаются[reference:6].
Частота и мощность преобразователя
Современные установки оснащаются тиристорными преобразователями частоты (ТПЧ) или IGBT-генераторами. Частота влияет на интенсивность перемешивания и характер нагрева: для тугоплавких металлов и небольших тиглей применяют более высокие частоты, для крупных ванн — средние и промышленные. Мощность генератора подбирается под требуемую производительность и тепловой баланс печи.
Футеровка и система охлаждения
Стойкость футеровки — один из главных эксплуатационных факторов. Кислые, основные и нейтральные огнеупорные массы выбираются под химию расплава. Для контроля износа применяются сигнализаторы проедания футеровки, позволяющие предотвратить аварийный прогар тигля и незапланированную остановку[reference:7]. Водяное охлаждение индуктора и силового шкафа должно быть стабильным; в состав комплекса часто включают чиллеры и контуры контроля протока.
Автоматизация и вспомогательные системы
Современный плавильный участок — это не только печь, но и инфраструктура: беспроводные погружные термопары для оперативного замера температуры расплава, тензометрические датчики для контроля массы шихты и расплава, виброзагрузчики для механизации подачи шихты, межпостовые переключатели для распределения мощности между двумя узлами[reference:8][reference:9]. Комплектация этими системами напрямую влияет на удобство работы персонала и стабильность качества продукции.
Заметка. При проектировании участка заранее уточняйте совместимость вспомогательного оборудования с конкретной моделью печи: часть систем, например механизм выталкивания футеровки или гидравлическая крышка с аспирацией, устанавливается только на узлы с гидравлическим приводом наклона[reference:10].
Заключение
Индукционная плавка остаётся одним из наиболее технологичных и управляемых способов получения металлического расплава. Тигельные печи закрывают задачи периодической плавки широкой номенклатуры сплавов, канальные — обеспечивают стабильность непрерывных процессов. При выборе оборудования решающими оказываются не только емкость и мощность, но и продуманная комплектация: футеровочный контроль, система охлаждения, средства измерения и автоматизации. Именно совокупность этих элементов формирует производительность и экономику плавильного участка в целом.